
Um finalizador em Bangladesh executou um lote de 30 rolos de lã de algodão de 260 g/m² em uma linha de escovação recém-instalada. Os primeiros cinco rolos passaram na inspeção. No rolo doze, a altura da pilha na face havia caído cerca de um terço e o comprador rejeitou o resto do lote. Nada havia quebrado. Os rolos de arame não estavam desgastados. O que mudou foi o teor de umidade do tecido que entra na máquina e, com isso, a maneira como os dentes do arame se prendem às fibras superficiais.
Esse cenário é comum e explicado porque a decisão mais importante em uma escovadora de tecidos não é o tamanho da estrutura ou a classificação do motor, mas o controle. A conclusão primeiro: uma máquina de escova fornece uma superfície elevada repetível somente quando a previsão do rolo, a relação de velocidade do rolo para o tecido, a tensão, a umidade e a proteção de poeira permanecer dentro de uma janela definida. Mude um desses cinco e a pilha muda com ele. Todo o resto da folha de especificações, incluindo o corpo do gabinete de controle, tem muito menos importância.
O que se segue é uma análise prática de como funciona a escovação, qual configuração se adapta a qual tecido, as configurações que decidem se o rolo um e o rolo trinta são semelhantes e as verificações que vale a pena executar antes de qualquer pedido de compra ser contratado.
O que uma máquina de escovar tecidos realmente faz
A escovação é um tratamento mecânico de superfície, seco na maioria das plantas e envolvido com água ou vapor presente. O tecido é enfiado em torno ou entre rolos giratórios cobertos por uma roupa de arame. Os dentes do fio capturam as fibras superficiais, levantam-nas e colocam-nas na direção da posição do tecido. Um ou dois rolos, um conjunto de rolos guia e tensores, um sistema de acionamento e uma capacidade de extração específica da maior parte da máquina.
Um esclarecimento evita muita confusão: a escova não é o mesmo que processa e os dois são frequentemente vendidos como se fossem intercambiáveis.
- A escovação levanta as fibras. O fio levanta e orienta as fibras já soltas ou parcialmente ancoradas. A remoção da fibra é baixa, geralmente uma fração de um por cento do peso do tecido.
- O processo desgasta as fibras. Rolos abrasivos feitos de esmeril, cerâmica ou fibra de carbono cortam e quebram as fibras para criar uma superfície curta e densa de pele de poliéster. A remoção de fibras e a perda de resistência são consideravelmente maiores.
- Cochilando ou levantando é uma ação de elevação relacionada, geralmente trabalhando com diferentes roupas de rolos para construir uma pilha mais longa e cheia.
A distinção aparece imediatamente sem controle de qualidade. Se o padrão do comprador for “macio com invisível”, a escovação por si só geralmente é satisfatória. Se o padrão para “curta, densa, fosca, pele de pêssego”, a linha precisa de uma etapa de maceração, com a escovação simultânea como preparação antes ou como etapa de limpeza depois. Para fábricas que precisam desse efeito de superfície mais profundo, uma plataforma de processamento combinada é o caminho mais direto, e vale a pena comparar as configurações dos rolos com a sensação manual desejada, em vez de assumir que uma máquina cobre ambos os trabalhos.
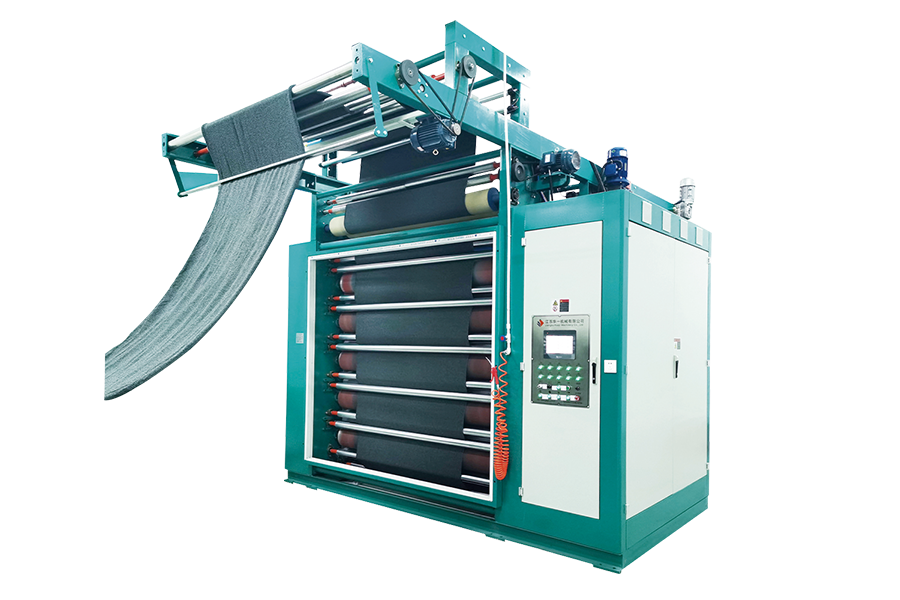 Máquina de processamento combinada vertical modelo MM Para suedação ou aparência mais profunda, esta máquina compacta suporta abrasivos flexíveis e processamento de alta velocidade em um ou dois lados. Ver Produto →
A escovação também faz um trabalho que não tem nada a ver com a sensação das mãos. Remove fibras soltas, contaminantes superficiais e comprimidos; melhoria na absorção em tecidos de algodão e celulósicos; e dá aos substratos de revestimento, laminação e impressão um dente consistente para que o próximo processo adira uniformemente em vez de falhar em remendos.
As principais configurações de escovação e para que sirvam
A maioria das especificações de escova no mercado se resume a alguns arranjos. A nomenclatura pode ser inconsistente entre os fornecedores, por isso ajuda a classificar as máquinas pela ação dos rolos, e não pela linguagem do folheto.
| Configuração | Ação de rolo | Resultado de superfície | Uso típico | Risco principal |
|---|---|---|---|---|
| Unilateral | Os rolos de arame entram em contato apenas com uma face | Pilha levantada de um lado, o reverso permanece liso | Malhas com forro de lã, lençóis escovados de rosto | Pêlo muito comprido e penugem no lado não tratado durante o processo |
| Frente e verso | Rolos em ambas as faces, geralmente com configurações independentes | Superfície elevada em ambos os lados | Cobertores, lã pesada, malhas escovadas dupla face | Perda de fibra e redução da resistência à tração quando ambas as faces são escovadas demais |
| Escovação cruzada | A direção do rolo alterna em relação à direção do tecido | Pilha mais curta, mais densa e menos direcional | Tecidos que não devem apresentar linha de tonalidade direcional | Listras quando as velocidades dos rolos não exigem entre si |
| Circular ou rotativo | Rolos baratos em torno de um tambor | Alta uniformidade em altas velocidades de linha | Linhas contínuas de produção de malha e tecido | Maior geração de poeira, exigente mais forte |
| Escovação úmida | Aplicado com água ou vapor presente | Cabo mais macio e completo com menos estática | Misturas de lã e alguns tecidos técnicos | Adicionada carga de secagem e gerenciamento de água a jusante |
| Escovação a seco | Condição ambiente padrão | Pilha limpa e bem definida, fácil de remover | A maioria dos tecidos de algodão, poliéster e mistos | Acúmulo de estática e poeira transportada pelo ar em tecidos sintéticos |
A escolha entre eles é uma decisão de produção e não uma preferência. Uma fábrica que opera 40.000 metros por dia de malha de poliéster não pode usar o mesmo layout de rolos que uma fábrica que opera 3.000 metros de mistura de lã, mesmo que ambas sejam descritas como “máquinas de escovação”.
Onde o volume é alto e a consistência entre lotes é o fator decisivo, uma plataforma de escovação dedicada de alta velocidade é geralmente mais econômica do que esticar uma linha de uso geral, porque a máquina pode manter a velocidade e a tensão do rolo em uma faixa mais estreita sem perder a velocidade da linha.
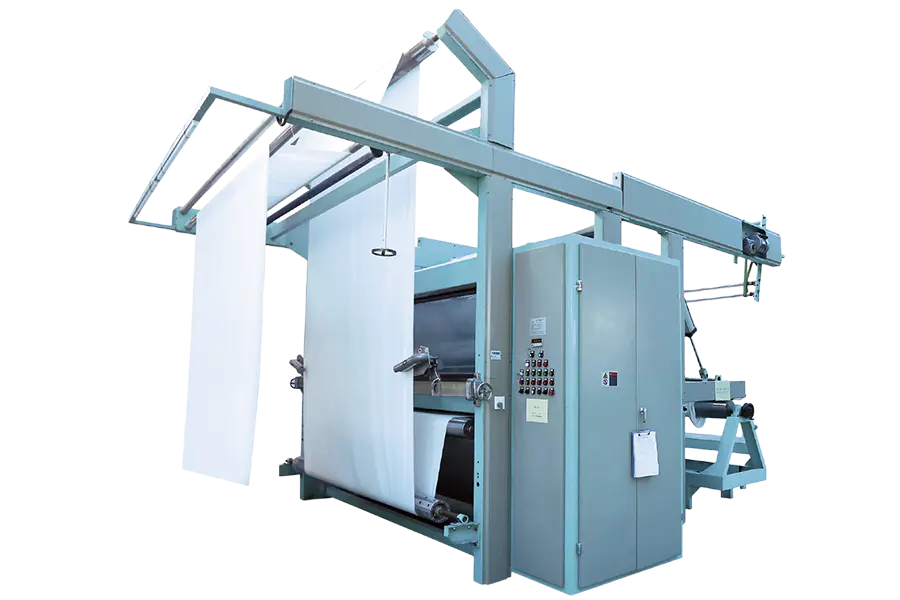 Máquina de escovação de alta velocidade VX7 Uma plataforma de escova de carbono-cerâmica de sete rolos para linhas de alto volume onde velocidade estável, tensão e tratamento de superfície repetível geram consistência entre lotes. Ver Produto →
Definindo os parâmetros que decidem o resultado
Cinco variáveis determinam se o primeiro lançamento e o último lançamento de um lote coincidem. Vale a pena tratá-los como um sistema único, porque o ajuste de um quase sempre requer o ajuste de outro.
Relação de velocidade do rolo e densidade da pilha
A velocidade da superfície do rolo em relação à velocidade do tecido é a configuração mais poderosa da máquina. As faixas de produção típicas vão de cerca de 1,5:1 a 4:1. Abaixo de aproximadamente 1,5:1 o fio limpo e alinha principalmente as fibras; entre 2:1 e 3:1 a pilha fica visível e uniforme; acima de cerca de 3,5:1, o fio começa a puxar a fibra para fora da estrutura do fio, em vez de colocar-la no chão, e a perda de peso do tecido e o risco de pilling aumentam rapidamente. Ir mais rápido não é automaticamente melhor, e uma fábrica que trata a velocidade do rolo como um indicador de produtividade em vez de um indicador de qualidade verá falhas nos testes de resistência dentro de alguns meses.
Tensão, caminho do tecido e passagem da costura
A tensão mantém o tecido plano contra os rolos. Muito pouco e o tecido se desprende do fio em ondas, produzindo reflexos irregulares e vibração nas bordas. Além disso, você terá marcas de tensão, perda de largura e ourelas enroladas que só aparecem após a lavagem. A solução prática para qualquer série é o controle automático de tensão com um detector de costura que diminui a velocidade da linha e o engate do rolo por alguns segundos à medida que cada costura passa. Sem ele, cada costura deixa uma marca, e um lote de 30 rolos pode levar 60 deles.
Umidade, temperatura e estática
O algodão que entra na máquina com 4% de umidade escova de maneira diferente do mesmo tecido com 8%, mesmo em configurações de rolos idênticos. A fibra seca é quebradiça, então o fio a quebra em vez de levantá-la, e a altura da pilha cai à medida que o lote avança. O pré-condicionamento ou aplicação de vapor leve antes da escovação geralmente resolve isso de forma mais barata do que qualquer mudança mecânica. No poliéster e em outros materiais sintéticos, surge o problema oposto: a carga estática se acumula, a fibra voa e a superfície fica irregular. O controle de umidade e a proteção eficaz resolvem a maior parte disso.
Escovação por tipo de tecido
As configurações da máquina que funcionam em um substrato podem ser danificadas, por isso vale a pena pensar em famílias de tecidos e não em configurações universais.
Malhas, lã e atoalhados
As estruturas tricotadas esticam, por isso o controle da tensão é mais importante do que nos tecidos. Os fios de lã e atoalhados também carregam mais fibras soltas do que os tecidos planos, o que significa que o pêlo se acumula rapidamente e a escovação excessiva é fácil. Razões de rolos baixos a moderados com mais passes geralmente superam uma passagem agressiva. Uma camisa simples de calibre fino precisa de um leve engate, porque o fio pode prender um laço e abrir um buraco que só fica visível após a primeira lavagem.
Para aplicações de malha onde a geometria do rolo e o suporte do tecido precisam trabalhar juntos e não um contra o outro, uma máquina construída especificamente em torno do comportamento da malha elimina muitas tentativas e erros do processo de configuração.
escova planetária para malhasCom essa configuração, os rolos engatam na estrutura do laço sem esticá-la, de modo que o defensor se forma uniformemente ao longo da largura, em vez de se concentrar nas bordas.
Tecido de algodão, sarja e jeans
Os tecidos toleram maior tensão e maiores proporções de rolos, razão pela qual a escovação do jeans pode ser realizada de forma mais agressiva para produzir uma superfície desgastada e macia. O limite é a resistência do fio de urdidura: escova além do ponto de partícula visível remove a massa da superfície do fio e aparece como resistência à abrasão diminuta nos testículos. Sarja e gabardine se beneficiam da escovação cruzada, porque uma pilha puramente direcional produz uma linha de sombra que se torna óbvia na peça acabada.
Misturas de poliéster e sintéticos
Os sintéticos necessitam de menor estática e maior degradação. Como as fibras são lisas e fortes, elas resistem ao levantamento, por isso os operadores ficam tentados a aumentar a velocidade dos rolos. Essa abordagem produz penugem em vez de pêlo e aumenta o risco de borboto no tecido acabado. Velocidades mais baixas, mais passagens e umidade controladas um resultado melhor do que a força bruta.
Substratos revestidos, laminados e técnicos
Aqui a escovação é uma etapa de preparação. Um pincel leve e uniforme dá à superfície uma chave consistente para adesivo ou revestimento, e o planejamento deve ser escrito como um requisito de energia superficial ou resistência ao descascamento, e não como uma sensação manual. A consistência em toda a largura é mais importante do que a altura da pilha, uma vez que uma tira não escovada se torna um ponto de delaminação.
Onde a escova fica na linha de chegada
A sequência determina quanto do efeito de escovado sobrevive ao rolo finalizado. A ordem usual é tingir e secar, depois escovar, depois amaciar e qualquer compactação ou calandragem final. Escovar antes de secar parece eficiente, mas a fibra úmida se comporta de maneira imprevisível sob o fio e a pilha desmorona na secadora.
Escovar imediatamente antes de uma etapa de amolecimento mecânico ou calandragem também é um erro na maioria dos casos, porque a calandra alisa a pilha que acabou de ser levantada. Onde o alvo é um cabo macio e elevado em vez de atraente visível, um estágio de amolecimento à base de ar após a escovação preserva a superfície elevada enquanto adiciona caimento, e esta combinação é a razão pelas muitas linhas de acabamento agora combinadas uma unidade de escovação com uma unidade de amolecimento de largura aberta em vez de depender apenas da química.
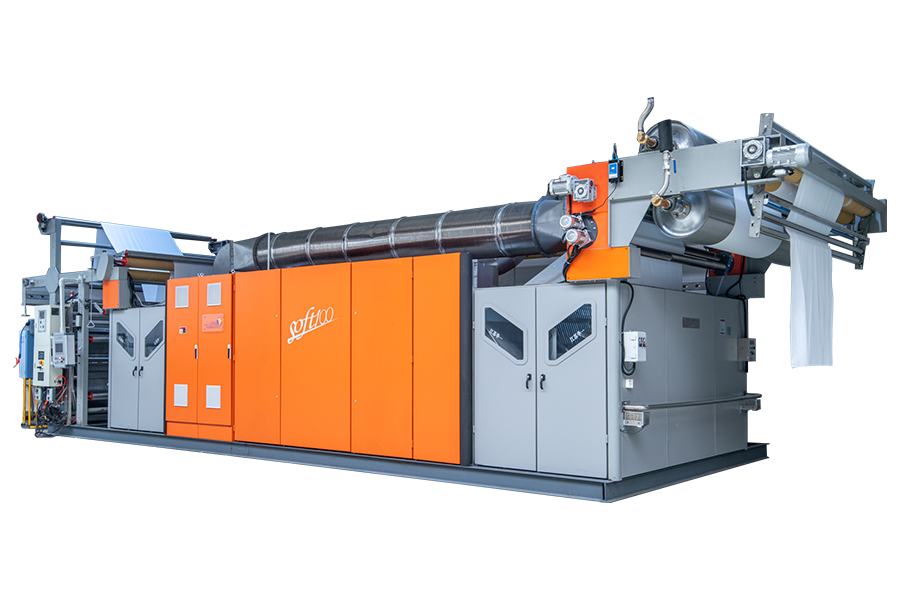 Máquina de amaciamento de ar de largura aberta SOFT100 Combine escova com proteção para proteção elevada enquanto adiciona caimento, usando amaciante de fluxo de ar sem amaciantes químicos em malhas, tecidos e toalhas. Ver Produto →
O ponto prático do planejamento é simples: decidir o que o cliente julgará no estoque, seja altura da pilha, toque, sombra ou estabilidade dimensional, e então ordenar as etapas de acabamento inversamente a partir desse padrão.
Problemas de qualidade e suas causas recorrentes
A maioria dos defeitos de escovação tem origem em uma das seis causas, e o caminho mais rápido para corrigi-lo é verificar as condições do processo antes de tocar na máquina.
| Sintoma | Causa provável | Primeira verificação |
|---|---|---|
| A pilha desaparece do início ao fim de muito | Queda de umidade do tecido ou embotamento do fio do rolo | Conteúdo de umidade de entrada e horas do rolo |
| Pilling aparece após a lavagem | Velocidade do rolo muito alta, fibras cortadas em vez de elevadas | Relação de velocidade rolo-tecido |
| Linha de sombra direcional | Escovação puramente direcional em um tecido sensível à sombra | Direção do rolo e disponibilidade de escovas cruzadas |
| Listras ao longo do comprimento | Pressão irregular do rolo, fio danificado ou rolo torto | Concentricidade do rolo e condição do fio |
| Buracos ou rasgos concentrados nas costuras | Sem detecção de costura ou sem redução de velocidade nas costuras | Configurações de detecção de costura e profundidade de engajamento |
| Excesso de fiapos e poeira no ar | Extração insuficiente, baixa umidade, acúmulo de estática | Fluxo de ar de exaustão e condição do exaustor |
Poeira, estática e corrosão
Escovar gera poeira por definição: cada metro de tecido libera fibra solta, e uma máquina funcionando em alta velocidade a libera continuamente. Sem algodão, esta é uma questão de limpeza e de qualidade do ar. Em poliéster e misturas, há risco de incêndio e explosão, porque o pó sintético fino suspenso em um invólucro se inflama facilmente e a estática fornece uma fonte de ignição.
A resposta do projeto é um sistema de exaustão dedicado dimensionado para a máquina, em vez de um duto doméstico compartilhado, com coifas próximas ao ponto de contato do rolo, dutos condutores e cronogramas regulares de limpeza. O fluxo de ar muito fraco permite que poeira se acumule dentro da máquina e eventualmente alcance a superfície do tecido contaminado. O fluxo de ar muito forte puxa o tecido dos rolos e desestabiliza a tensão, razão pela qual a remoção deve ser definida com a linha em funcionamento e monitorada após qualquer alteração na velocidade do rolo.
Para linhas onde a poeira é uma restrição conhecida e não uma reflexão tardia, uma configuração de coleta especialmente desenvolvida mantém o fluxo de ar estável por longos períodos e reduz o tempo de inatividade de limpeza que, de outra forma, consumiria horas de produção.
treinamento automatizado de poeira para linhas de processamento e escovaçãoO que verificar antes de comprar
A maquinaria têxtil industrial é um ativo de quinze anos, e a maior parte do arrependimento nesta categoria fornece especificações que nunca foram discutidas e não do preço. As verificações a seguir detectam a maioria dos erros disponíveis.
Especificação e repetibilidade do rolo
Solicite o tipo de fio, densidade do fio, diâmetro do rolo, dureza e o intervalo de substituição recomendado em horas de operação. Em seguida, pergunte qual é a variação da pilha ao longo da largura de um rolo de lote completo, e não em uma amostra de um metro. Uma variação de largura inferior a 5% é uma referência razoável para uma linha bem definida; se o fornecedor não puder responder à pergunta, isso é informativo.
Arquitetura de tensão e acionamento
Confirme se a tensão é controlada automaticamente em toda a faixa de velocidade e como a máquina se à medida que a costura passa. Em uma fábrica que executa vinte costuras por turno, esse único recurso determina se a linha é lucrativa ou será continuamente retrabalhada.
Condições de teste que atendem à sua planta
Uma demonstração realizada em tecido limpo, condicionado e perfeitamente plano provou muito pouco. Envie seu próprio substrato difícil: o peso mais pesado, a malha mais justa, a sarja sensível à sombra. Insista para que o teste seja executado na velocidade da linha desejada e que as amostras sejam lavadas e secas antes da avaliação. Pilling e colapso da pilha geralmente aparecem após a primeira lavagem, não antes.
Sequencie a compra corretamente
- Defina o padrão do tecido acabado em termos mensuráveis: altura da pilha, classificação de toque, resistência ao descascamento ou tonalidade.
- Mapeie a sequência de acabamento de trás para frente, para que o pincel fique posicionado onde seu efeito sobreviveu.
- Defina uma janela de controle da máquina, incluindo tensão, proporção do rolo, umidade e fluxo de ar de remoção.
- Verifique a disponibilidade de peças sobressalentes para rolos de arame, rolamentos e componentes de acionamento.
- Confirme a cobertura do serviço e o tempo de resposta em sua região antes de participar.
Plano de expansão
A maioria das plantas adiciona processos dentro de alguns anos, seja amolecimento, secagem ou um segundo estágio de escovação. Escolher um fornecedor com uma gama mais ampla de equipamentos de acabamento não custa nada no momento da compra e economiza um trabalho de integração significativo posteriormente.
Nada disso complica a escovação. É um processo mecânico com um pequeno número de variáveis, e as plantas que o executam bem são simplesmente aquelas que tratam essas variáveis como especificações em vez de opções do operador. Uma máquina que produz uma pilha uniforme na amostra não é a mesma máquina que produz uma pilha uniforme no rolo trinta do turno de uma segunda-feira chuvosa, e a diferença está incluída na janela de controle. Confirme a previsão do rolo, a taxa de velocidade, o comportamento da tensão, o gerenciamento de umidade e o desempenho de treinamento com seu próprio tecido, sob suas próprias condições, e o resto da decisão se tornará simples.