
Nove em cada dez vezes, quando uma linha de escovação começa a apresentar listras, variação de tonalidade ou mão mole, a escova em si é a última coisa a falhar. Nos problemas de produção que somos solicitados a examinar, a causa quase sempre está em um dos quatro lugares: a profundidade em que a escova se envolve no tecido, a relação entre a velocidade da superfície da escova e a velocidade do tecido, a tensão sob a qual o pano está submetido e quão bem o sistema de extração de pó está puxando os fiapos do cabeçote. Acerte esses quatro e uma escovadora se tornará um dos equipamentos de acabamento mais fáceis de operar na fábrica. Ignore-os e até mesmo um pincel novo produzirá um trabalho inconsistente.
Este guia foi escrito para as pessoas que realmente configuram a máquina: o supervisor de acabamento, o técnico de turno, o engenheiro de processo que deve escrever os cartões de receita e o comprador que deve especificar o equipamento que ainda fará sentido daqui a cinco anos. Ele aborda o que a escovação faz fisicamente na superfície de um tecido, a sequência de configuração a partir de uma partida a frio, faixas de parâmetros realistas para tecidos comuns, as verificações que vale a pena executar, os defeitos que aparecem com mais frequência e como corrigi-los, e os hábitos de manutenção e segurança que mantêm uma linha produtiva.
A versão curta, antes dos detalhes. A intensidade da escovagem é controlada pela profundidade de engate e pela relação de velocidade entre a escova e o tecido, e não pela pressão. Dois passes leves quase sempre vencem um passe pesado. A tensão deve ser a mínima que mantenha o pano plano. A extração de poeira não é uma tarefa doméstica; faz parte do processo. E a única maneira de saber se uma configuração está correta é executar um líder medido, verificá-lo sob luz adequada e anotar os números.
O que uma máquina de escovar realmente faz com uma superfície de tecido
Uma máquina de escovação não é um processo. São três, e qual deles você está executando depende inteiramente de quão forte você coloca o pincel no pano.
Limpeza. Em baixo engate, geralmente alguns décimos de milímetro, as pontas das cerdas varrem fibras soltas, poeira e detritos superficiais do tecido. Em jeans e algodão grosso, isso remove uma quantidade surpreendente de fiapos e reduz a carga transportada para os processos posteriores. As passagens de limpeza são comuns antes do revestimento, laminação, impressão ou imediatamente após a secagem e antes da laminação.
Levantar ou cochilar. Em maior engate, os filamentos capturam fibras individuais e as puxam para a superfície. O resultado é um cochilo, uma pilha ou uma mão macia de pêssego, dependendo da fibra, da torção e de como o pincel é aplicado. A direção e a relação de velocidade decidem se você obtém um aumento suave e uniforme ou um efeito aveludado direcional.
Nivelamento e polimento. Quando o pincel corre na mesma direção do movimento do tecido em uma proporção modesta, ele deposita as fibras e apara as mais altas, produzindo uma superfície mais lisa e ligeiramente mais brilhante. Esta é uma passagem de acabamento, não de elevação, e é usada para limpar uma superfície que já foi elevada em outro lugar.
A compreensão do mecanismo explica a maioria das decisões de configuração. A quantidade de trabalho realizado na superfície depende de duas coisas: a velocidade relativa entre as pontas das cerdas e a fibra e a profundidade de engate. A pressão não é uma variável de controle, porque o próprio filamento é a mola. Empurre um filamento macio mais fundo e ele simplesmente se curvará ainda mais e traçará um arco mais longo, o que pode na verdade reduzir a ação de corte enquanto aumenta o calor e os danos às fibras.
Também vale a pena deixar claro o que a escovação não pode fazer. Ele não aumenta o volume do tecido, não o encolhe nem amolece o fio rígido devido ao dimensionamento residual ou ao mau relaxamento. Um pano que parece pegajoso ao sair da secadora ainda ficará pegajoso após a escovação; simplesmente parecerá desconfortável com uma soneca. A escovação é um tratamento de superfície e seus benefícios estão principalmente na aparência do tecido, no toque ao toque e no comportamento no próximo processo. Esse é um benefício real, e é por isso que a operação existe, mas é restrita e deveria ser vendida internamente como tal.
Finalmente, a escovação é parcialmente reversível. As fibras depositadas por uma passagem podem ser levantadas novamente por outra, e uma superfície escovada pode ser achatada por compressão em uma pilha de rolos, por tensão excessiva ou por ser enrolada a quente. A suedação, por outro lado, corta as pontas da fibra com uma superfície abrasiva e cria uma mudança muito mais permanente. Manter essa distinção em mente evita muito tempo de teste desperdiçado.
Combine o pincel e a cabeça com o tecido antes de tocar no mostrador
Duas máquinas com tambores e motores idênticos se comportarão de maneira completamente diferente se a especificação da escova, a geometria da cabeça ou o padrão de rotação forem diferentes. É por isso que copiar a receita de um concorrente raramente funciona e é por isso que o cartão de receita deve registrar o pincel com o mesmo cuidado com que registra a velocidade.
Filamento de escova. O náilon padrão é a escolha de uso geral: macio, resistente e com pouca probabilidade de danificar uma malha delicada ou um tecido fino. O náilon carregado com abrasivo, onde o carboneto de silício ou o óxido de alumínio está incorporado no filamento, levanta a fibra de forma muito mais agressiva e é usado para trabalhos de lã, veludo, estofamento e cochilo. As escovas de arame pertencem à limpeza pesada e a algumas aplicações em couro e carpetes, e nunca devem ser consideradas intercambiáveis com o náilon. O diâmetro do filamento determina o quão "nítida" é a ação: 0,15 a 0,25 mm é um trabalho fino, 0,30 a 0,45 mm é de uso geral e 0,50 a 0,60 mm é de levantamento pesado.
Comprimento e densidade do pincel. Filamentos mais longos dobram-se mais facilmente e produzem um golpe mais suave e tolerante. Tufos mais densos realizam mais trabalho por revolução e geram mais calor. Depois de uma escova estar em serviço por um tempo, o comprimento do filamento diminui e o engate efetivo muda, o que é um dos motivos pelos quais uma receita que funcionou em janeiro pode mudar na primavera.
Geometria da cabeça. Uma cabeça de tambor com um único rolo grande é adequada para produtos tecidos sob tensão, onde o tecido pode ser mantido plano e a linha de contato é estável. Uma cabeça planetária, onde vários rolos de escova menores orbitam em torno de um eixo central, entra em contato com o tecido ao longo de muitos caminhos curtos, em vez de uma linha longa. Esse design segue muito melhor a superfície irregular de uma malha, reduz a abertura da linha da agulha e espalha o desgaste por mais superfícies de escovação. As fábricas que operam algodão interlock, jersey e lã muitas vezes descobrem que uma cabeça planetária proporciona um aumento mais uniforme com menos risco para a estrutura do tecido, que é exatamente o que equipamentos como um dedicado escova planetária para malhas foi construído para fazer.
Número de cabeças. As máquinas com múltiplas cabeças permitem dividir o trabalho: duas ou três passagens de luz em cabeças separadas proporcionam um resultado mais uniforme do que uma passagem agressiva em uma única cabeça, porque cada passagem remove apenas uma quantidade modesta de fibra e o tecido tem a chance de se recuperar plana entre os contatos.
A regra prática é simples. Decida primeiro a família do tecido, depois o pincel, depois a configuração do cabeçote e só então comece a ajustar a velocidade e o engate. A reversão dessa ordem, que acontece constantemente no chão de fábrica, é a principal razão pela qual os testes levam três dias em vez de três horas.
A sequência de configuração a partir de uma partida a frio
A sequência é importante. Executar essas etapas em uma ordem diferente é como uma máquina é configurada para um zero “errado” e todos os ajustes subsequentes são feitos em relação a uma referência incorreta.
- Confirme a receita e o pincel. Verifique se a escova montada corresponde ao cartão de receitas, se tem o tipo e diâmetro de filamento corretos e se não foi trocada entre os turnos. Registre o número de identificação da escova.
- Inspecione a própria escova. Opere a máquina lentamente com o tecido retirado e as proteções no lugar. Procure por pontos planos, tufos tortos ou ausentes, seções fora do círculo e comprimento irregular das cerdas. Um pincel com 1 mm de diâmetro produzirá um padrão de faixas que nenhuma configuração de velocidade pode ocultar.
- Limpe o caminho de extração. Esvazie ou limpe os filtros, verifique as juntas dos dutos e confirme se a sucção está realmente atingindo o exaustor no cabeçote. A escovação produz mais fiapos no ar do que a maioria dos operadores espera, e um duto parcialmente bloqueado altera o resultado da superfície, bem como o ambiente de trabalho.
- Passe o tecido com tensão mínima. Estabeleça o alinhamento e a largura corretos da ourela antes de aplicar qualquer tensão de trabalho. Se o tecido estiver torto ou com ourela frouxa, fixe-o aqui em vez de tentar compensar com a escova.
- Defina a referência de engajamento. Aproxime a escova do pano até que o contato seja perceptível e, em seguida, zere o indicador ou registre o valor digital. Todos os ajustes posteriores são feitos em relação a esse ponto de contato e não à parada mecânica da máquina.
- Acelere o pincel com o tecido já escorrendo. Inicie primeiro a unidade de tecido e depois a unidade de escova. Em um tecido parado, um pincel pode marcar a superfície em um ou dois segundos.
- Execute um líder medido. Trinta metros geralmente são suficientes. Marque o início e o fim e, em seguida, inspecione o meio da largura e ambas as ourelas separadamente, em vez de olhar apenas para o centro.
- Bloquear e registrar. Depois que a configuração for aprovada, registre o engate, a velocidade da escova, a velocidade do tecido, a tensão e a posição do amortecedor de extração. Defina uma janela de tolerância razoável para que o próximo turno saiba até que ponto pode se desviar sem gerar um desvio.
Vale a pena construir um hábito desde o início: sempre aborde a profundidade do engajamento final na mesma direção. Se o operador às vezes sai de um ajuste pesado e às vezes sobe do contato, a folga mecânica em um parafuso de ajuste típico pode ser de vários décimos de milímetro, o que é suficiente para mudar um resultado de aceitável para rejeitado.
As configurações que decidem o que sai da máquina
As faixas abaixo refletem a prática industrial comum. São pontos de partida, não especificações. Cada tecido, lote de tingimento e máquina irá deslocá-los, e a abordagem correta é sempre começar na extremidade inferior da faixa e trabalhar para cima em pequenos incrementos.
| Tecido | Filamento de escova | Engajamento | Relação escova/tecido | Passes | Risco principal |
|---|---|---|---|---|---|
| Lençóis de algodão, popeline | Náilon 0,20 a 0,30 mm | 0,3 a 0,6 mm | 3:1 a 5:1 | 1 | Clareamento de sombra em lotes de tintura escura |
| Interlock de algodão, jersey | Náilon 0,20 a 0,35 mm | 0,4 a 0,8mm | 2:1 a 4:1 | 1 a 2 | Curvatura da borda e abertura da linha da agulha |
| Velo e malha escovada | Nylon abrasivo 0,30 a 0,45 mm | 1,0 a 2,0 mm | 4:1 a 8:1 | 1 a 2 | Pilha irregular se a tensão variar |
| Jeans, 10 a 14 onças | Nylon abrasivo 0,45 a 0,60 mm | 0,8 a 1,5mm | 4:1 a 7:1 | 1 | Carga pesada de fiapos nos filtros |
| Tecido de poliéster | Náilon 0,25 a 0,40 mm | 0,4 a 0,9mm | 3:1 a 6:1 | 1 | Fusão estática e de filamento em alta velocidade |
| Veludo, estofamento | Nylon abrasivo 0,40 a 0,60 mm | 1,5 a 3,0 mm | 5:1 a 10:1 | 1 a 2 | Pilha esmagada se enrolada quente |
| Couro sintético, microfibra | Nylon fino 0,15 a 0,25 mm | 0,2 a 0,5 mm | 2:1 a 4:1 | 1 a 2 | Marcas de calor e brilho |
Duas coisas nessa tabela merecem destaque. Primeiro, a proporção escova/tecido é uma proporção, não uma velocidade fixa. Em uma máquina operando uma tela a 20 m/min, uma velocidade superficial da escova de 120 m/min dá uma proporção de 6:1. Se a velocidade da linha for duplicada posteriormente para melhorar a saída, a proporção cai para 3:1 e a superfície muda, mesmo que ninguém tenha tocado nas configurações do pincel. Sempre que a velocidade da linha muda, a velocidade da escova deve ser recalculada, razão pela qual o controle do inversor com uma receita vinculada vale muito mais do que um motor maior.
Em segundo lugar, o envolvimento é o cenário que afeta mais diretamente a integridade da estrutura. Duplicar o engate duplica aproximadamente o trabalho realizado na superfície, mas também aumenta a tensão de flexão nos filamentos e o calor gerado na linha de contato. Configurações profundas que aquecem irão esmaltar uma superfície termoplástica muito antes de produzirem um aumento melhor.
Sentido de rotação, layout de múltiplas cabeças e regra de duas passagens
A direção é o controle menos utilizado em uma máquina de escovação. Mover a escova contra o deslocamento do tecido significa que as pontas das cerdas encontram as fibras de frente; a velocidade relativa é a soma das duas velocidades superficiais e a ação é agressiva, ascendente e ligeiramente áspera. Passar o pincel com o deslocamento do tecido significa que as pontas passam ao longo das fibras; a velocidade relativa é a diferença, e a ação é suave, niveladora e levemente polida.
A maioria das receitas de levantamento usa contra-rotação na primeira cabeça ou no primeiro par de cabeças, seguida por uma cabeça com rotação para colocar as fibras levantadas em uma direção limpa e uniforme. Essa combinação é o que produz o característico cochilo macio e uniforme em um bom velo ou veludo bem acabado, e é muito mais controlável do que tentar obter o mesmo resultado com uma única cabeça em uma configuração extrema.
A regra das duas passagens segue a mesma lógica. Como o trabalho realizado na superfície não é perfeitamente uniforme, uma única passagem pesada tende a amplificar a variação local: um local um pouco mais grosso no tecido é escovado com mais força, um local mais solto é escovado menos e o resultado é um padrão visível. Duas passagens mais leves calculam a média dessa variação. Se um tecido precisar perder mais de 3 a 4 por cento de seu peso para chegar ao lado alvo, isso geralmente é um sinal de que o processo deve ser dividido ou que uma etapa de processamento pertence à linha.
Observe um efeito mais sutil em máquinas com vários cabeçotes: acúmulo de calor. Três cabeças operando em alta proporção em uma estrutura fechada podem aumentar a temperatura local na linha de contato por uma margem notável, e em poliéster ou polipropileno isso aparece como pequenos pontos brilhantes ou pontas de fibra fundidas. Se a superfície parecer brilhante e vítrea em vez de suavemente elevada, reduza a proporção antes de reduzir o engate.
Tensão, controle de largura, ourelas e costuras
A tensão existe para manter o tecido plano, não para mantê-lo imóvel. Uma escovadora deseja a tensão mínima que remova as rugas e segure as ourelas nas guias. O tecido supertensionado é esticado sob a escova e depois relaxa quando a tensão diminui, de modo que a penugem parece mudar no momento em que o pano sai da máquina. O excesso de tensão também acelera a abertura da linha da agulha nas malhas e pode distorcer permanentemente um tecido leve.
A subtensão é pior no curto prazo. O pano frouxo sobe no pincel, as rugas passam sob a linha de contato e ficam impressas na superfície como marcas de vinco que não podem ser removidas e, em casos graves, o tecido pode enrolar um rolo. A tensão correta é geralmente o valor mais baixo no qual o tecido fica plano em toda a largura, sem vibração visível ao entrar na cabeça.
As ourelas precisam de atenção separada. Os dois centímetros externos de um rolo são frequentemente o primeiro lugar a mostrar um problema, porque eles apresentam tensões diferentes e ficam mais expostos à ondulação das bordas após a escovação. Se a ourela começar a enrolar, verifique a temperatura e a tensão do tecido antes de ajustar a escova; uma borda quente e excessivamente tensionada irá enrolar, não importa o que o pincel faça. As bordas enroladas também causam problemas na bobinadeira, onde o perfil do rolo fica irregular e o próximo processo é prejudicado.
As costuras são onde ocorre a maior parte dos danos à máquina. Uma junta costurada com uma dobra grossa e dura deve ser passada lentamente, com o pincel levantado ou a abertura aberta, e nunca deve passar na velocidade de produção se a costura for volumosa. Os operadores que desenvolvem o hábito de marcar cada costura e desacelerar na junção evitam uma grande parte dos furos, rasgos e danos causados por escovas que aparecem como misteriosos problemas de qualidade semanas depois.
Extração de poeira, carga de fiapos e risco de incêndio
A extração é a parte do processo com maior probabilidade de ser negligenciada e com maior probabilidade de causar um incidente grave. Uma máquina de escovar gera um fluxo contínuo de fibras curtas, poeira e, em alguns tecidos, partículas finas que são combustíveis quando se acumulam na concentração certa e encontram uma superfície quente ou uma faísca.
Três coisas decorrem disso. Primeiro, o exaustor deve ser posicionado de forma que os fiapos sejam capturados no ponto de geração, antes de escaparem para a sala, o que significa que o design do exaustor e o fluxo de ar devem corresponder à geometria da cabeça, em vez de serem aparafusados posteriormente. Em segundo lugar, os filtros precisam de um intervalo de limpeza definido com base na queda de pressão medida, e não na aparência da sala. Terceiro, os dutos devem ser ligados e aterrados, sem longos trechos horizontais onde a fibra possa assentar e acumular.
Qualidade e segurança do processo são a mesma questão aqui. Se a extração for fraca, os fiapos se depositam novamente no pano após a escovação, a superfície fica manchada sob a luz de inspeção, os filtros carregam mais rápido e o operador compensa girando a escova, o que gera mais fiapos. Instalando um projeto específico sistema automatizado de extração de poeira e executá-lo até uma queda de pressão medida remove totalmente esse ciclo, e normalmente compensa com a redução do tempo de inatividade de limpeza muito antes de alguém contabilizar o risco de incêndio.
Uma regra de trabalho simples: verificar o manômetro no início de cada turno e registrá-lo. Quando a queda de pressão ultrapassar a faixa registrada no comissionamento, limpe os filtros. Se o operador não conseguir saber se a extração está funcionando, a extração não está sendo gerenciada.
Lendo o primeiro teste em trinta metros
Um julgamento estruturado leva cerca de vinte minutos e economiza dias de discussão. O protocolo abaixo é o que uma sala de acabamento disciplinada usa.
- Execute no limite inferior do engajamento alvo e registre o valor exato.
- Colete uma amostra no início do líder e, em seguida, uma segunda amostra após pelo menos vinte metros, para que o resultado reflita uma máquina estabilizada em vez de uma partida a frio.
- Inspecione cada amostra em três pontos ao longo da largura: ourela esquerda mais dez centímetros, centro e ourela direita mais dez centímetros. Os problemas de escovação são frequentemente assimétricos e uma verificação apenas central os deixará de lado.
- Avalie sob iluminação padronizada, de preferência a mesma iluminação que o cliente usará para julgar as mercadorias. Os efeitos de superfície que parecem perfeitos sob uma única lâmpada suspensa podem parecer listrados sob uma temperatura de cor diferente.
- Pese as amostras. Uma simples comparação de massa por unidade de área antes e depois da escovação informa quanta fibra o processo está realmente removendo, e é um registro muito mais confiável do que uma nota verbal de que a mão “parecia bem”.
- Lave e enxágue uma amostra antes da aprovação final se o tecido for lavado pelo usuário final. Alguns cochilos ficam excelentes no cinza e desmoronam após a primeira lavagem.
- Aumente o envolvimento em pequenos passos e repita até que a mão alvo seja alcançada ou um limite seja atingido. Pare ao primeiro sinal de mudança de tonalidade, envidraçamento superficial ou perda de peso além do permitido.
Escreva os números finais no cartão de receitas e fotografe a amostra aprovada. Uma amostra de referência física guardada na máquina vale mais do que qualquer planilha, pois resolve disputas sobre ponteiro e tonalidade em segundos.
Verificações de qualidade que mantêm a linha honesta
As verificações de rotina são o que impedem que um desvio lento se torne um pedido rejeitado. A tabela abaixo é um mínimo prático para uma planta escovar regularmente.
| Verifique | Método | Frequência | Aja se |
|---|---|---|---|
| Uniformidade de cochilo e pilha | Comparação visual com amostra aprovada sob luz padrão, em três pontos de largura | Cada rolo | Qualquer faixa, faixa ou variação de largura é visível |
| Perda de peso | Pesagem da amostra antes e depois da escovação, expressa em porcentagem | Início e meio de execução de cada pedido | A perda excede o limite do pedido |
| Sombra | Espectrofotômetro em relação ao padrão aprovado, além de verificação visual | Cada rolo on shade-critical orders | Diferença de cor além da tolerância acordada |
| Retenção de força | Teste de tração e rasgo em amostras escovadas versus não escovadas | Uma vez por pedido ou após qualquer alteração de parâmetro | Perda excede a especificação do cliente |
| Pilling e abrasão | Martindale ou equivalente em uma amostra lavada | Primeira encomenda de uma nova construção | A classificação cai abaixo do nível acordado |
| Avaliação das mãos | Painel pequeno, comparação cega com a amostra de referência | Cada nova receita | Painel discorda da referência |
| Fiapos residuais | Limpe com um pano escuro ou teste com fita adesiva na superfície de saída | Cada turno | Transferência de fibra visível no lenço |
O mais útil deles é o número de perda de peso, porque converte um julgamento subjetivo em um número que pode ser uma tendência. Depois que uma fábrica sabe que seu ponteiro de veludo aceito corresponde a uma perda de peso de 3% em uma construção específica, o operador tem uma meta objetiva e a manutenção tem uma maneira de detectar o desgaste de uma escova antes que o cliente o faça.
Escovar e processar: como as duas etapas funcionam juntas
Escovar e processar são frequentemente discutidos como se fossem alternativas. Na prática, a maioria das linhas de acabamento soft-hand os utiliza em conjunto, e a compreensão da divisão do trabalho torna ambas as operações mais fáceis de controlar.
A escovação move as fibras. Ele reorganiza o que já está lá, levanta o material solto e limpa a superfície. Processar corta fibras. Um rolo ou correia abrasiva corta as pontas da fibra e cria um efeito de pele de pêssego curto, denso e permanente que sobrevive à lavagem e ao desgaste muito melhor do que uma superfície puramente escovada. Se a mão alvo exigir que o tecido fique macio após cinco lavagens domésticas, e não apenas quando ele sai do stenter, o processo geralmente faz o trabalho pesado e a escovação refina o resultado.
Uma ordem comum de operações é: pré-limpar com uma escova leve, camurça para construir a superfície e, em seguida, escovar novamente para levantar e alinhar a fibra para que o acabamento pareça uniforme em vez de plano. Em tecidos de algodão e jeans, uma máquina de camurça combinada horizontal é o carro-chefe que segue esse padrão, com a cabeça de escovação ou uma unidade de escovação separada limpando a superfície após o contato abrasivo. Estruturas tecidas com uma construção estável e de baixa elasticidade suportam contato abrasivo relativamente profundo sem distorção, razão pela qual equipamentos como um 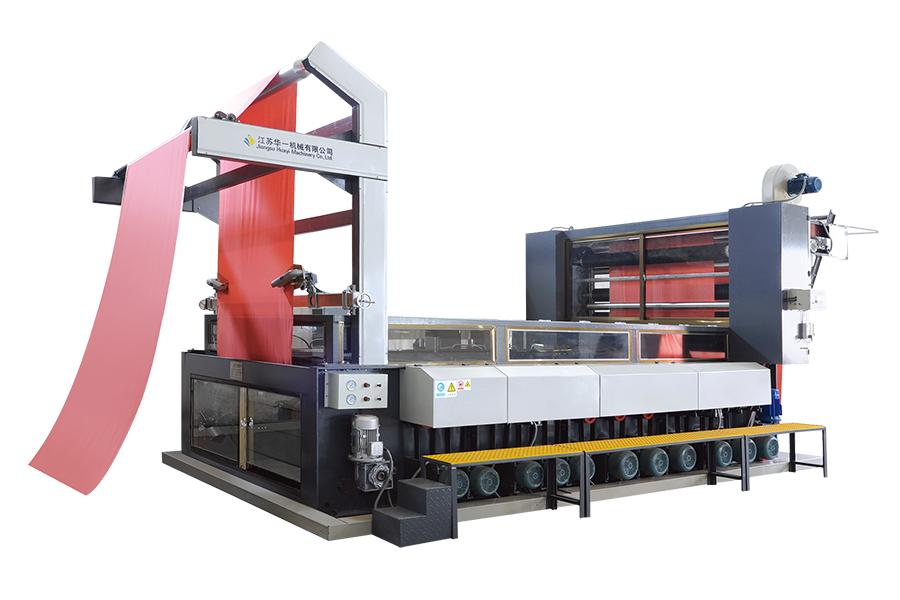 Máquina de processamento combinada horizontal modelo MW Em uma sequência de acabamento de lixamento e escovação, o modelo MW suporta abrasivos de lixa, fibra de carbono e fibra cerâmica com acionamentos de rolos independentes para preparação consistente da superfície. Ver Produto → A máquina de sudagem combinada horizontal deste tipo é geralmente especificada junto com uma unidade de escovação, e não em vez de uma.
É digno de nota o valor diagnóstico das duas operações. Se um tecido parecer irregular após o processamento, a causa geralmente é contato abrasivo ou tensão. Se parecer irregular após a escovação, a causa é mais frequentemente a condição da escova ou a extração. Como as duas máquinas ficam próximas uma da outra, um operador que saiba qual estágio apresentou um defeito economiza muito tempo na solução de problemas.
Defeitos comuns na escovação e como corrigi-los
A maioria dos problemas em uma linha de escovação se enquadra em um pequeno número de padrões reconhecíveis. A tabela abaixo mapeia o sintoma até a causa mais provável e a primeira ação corretiva, na ordem em que um técnico deve resolvê-los.
| Defeito | Causa provável | O que mudar primeiro |
|---|---|---|
| Listras ou faixas ao longo do comprimento | Escove em pontos redondos, planos ou com cerdas irregulares | Inspecione e verifique o pincel; verifique a condição do filamento antes de alterar a velocidade |
| Resultado irregular em toda a largura | Eixo da escova não paralelo ao trajeto do tecido ou tensão maior em uma ourela | Meça a lacuna em ambas as extremidades; verifique o alinhamento da guia e a tensão da ourela |
| Buracos, pontos finos, abertura na linha da agulha | Engajamento too deep, or fabric stressed beyond its construction limits | Reduza o envolvimento e mude para duas passagens de luz |
| Sombra change, surface looks lighter | Remoção excessiva de fibras, especialmente em lotes de corantes escuros | Reduza a proporção e depois o engajamento; pesagem de amostra para confirmar a perda |
| Pontos brilhantes ou pontas fundidas | Calor proveniente de alta proporção na linha de contato, comum em materiais sintéticos | Reduza a velocidade da escova enquanto mantém a velocidade do tecido; verificar o fluxo de ar de extração |
| Marcas de vinco impressas na superfície | Tecido slack at the head, or a wrinkle passed under the brush | Aumente a tensão para o ajuste mínimo plano; verifique se há uma ourela frouxa |
| Superfície manchada com transferência de fiapos | Extração não captura no exaustor ou filtros carregados | Verifique pressure drop and hood position before touching brush settings |
| Curvatura das bordas após a escovação | Ourela quente e supertensionada relaxando após a cabeça | Abaixe a tensão e verifique a temperatura do tecido na saída |
Uma disciplina útil quando um defeito aparece é alterar uma variável de cada vez e reamostrar após vinte metros. A escovação é um sistema, e ajustar três configurações ao mesmo tempo não deixa ninguém capaz de dizer qual delas resolveu o problema ou qual causou o próximo.
Cuidados com as escovas e manutenção da máquina
A escova é um consumível, mas caro, e a forma como é tratada determina o resultado da superfície e a frequência com que deve ser substituída. Algumas rotinas cobrem a maior parte do que importa.
- Diário. Inspecione visualmente a escova com a máquina isolada. Procure detritos incrustados, fios enrolados e danos óbvios nos tufos e registre a queda de pressão de extração antes do primeiro rolo.
- Semanalmente. Verifique o indicador de folga ou engate em relação a uma configuração de referência, verifique se o mecanismo de ajuste retorna de forma consistente e confirme se a escova funciona corretamente, sem vibração visível.
- Mensal. Lubrifique os rolamentos de acordo com a programação do fabricante, verifique a tensão da correia de transmissão e inspecione as juntas dos dutos quanto a vazamentos ou fibra acumulada.
- Por medição, não por calendário. Meça o comprimento do filamento em vários pontos ao redor do pincel e substitua quando o comprimento de trabalho estiver fora da faixa em que a receita foi desenvolvida. Uma escova gasta altera o engate efetivo mesmo quando o mostrador indica o mesmo.
- Após qualquer troca de escova. Restabeleça a referência de contato, execute um novo líder e atualize o cartão de receita com o novo número de identificação do pincel. Nunca presuma que um pincel substituído reproduzirá o resultado anterior.
- Sazonalmente. Revise a máquina como um todo, incluindo proteções, intertravamentos, paradas de emergência e condição da coifa de extração. Uma máquina de escovação que tenha funcionado intensamente por seis meses geralmente apresentará algum desvio no paralelismo dos rolos, que só aparece como uma variação sutil de largura nos produtos acabados.
Mais um ponto sobre peças de reposição. Como a especificação do filamento afeta fortemente o resultado, as escovas devem ser compradas de acordo com uma especificação escrita e uma amostra aprovada, e não simplesmente reordenadas a partir de um número de estoque. A substituição do fornecedor por um diâmetro de filamento ligeiramente diferente pode invalidar uma receita que levou uma semana para ser desenvolvida.
Prática de segurança em uma linha de escovação
As máquinas de escovar apresentam um perigo óbvio e implacável: o espaço entre a escova e o caminho do pano. Os filamentos são flexíveis, o que estimula uma falsa sensação de segurança, mas uma escova rotativa puxará uma luva, uma manga ou um dedo para dentro da linha de contato em milissegundos, e a máquina não irá parar porque detectou uma mão.
- Nunca coloque a mão na área da cabeça enquanto a escova estiver girando, mesmo na velocidade mais baixa e até mesmo para remover um fio. Isole primeiro.
- Use o bloqueio e a etiquetagem para troca de escovas, limpeza e eliminação de atolamentos, com um cadeado pessoal em vez de uma chave compartilhada.
- Mantenha as proteções e intertravamentos no lugar e funcionais. Se um intertravamento tiver sido ignorado para manter a produção em funcionamento, trate isso como um defeito reportável e não como uma conveniência operacional.
- Controle a poeira como medida de saúde e incêndio e proíba a varredura a seco na área da máquina, que suspende novamente a fibra depositada.
- Treine os operadores sobre locais de parada de emergência, desligamento de extração e procedimento específico de resposta a incêndio para poeira têxtil combustível.
- Forneça proteção auditiva onde os ventiladores de extração e o ruído do acionamento o justifiquem, e verifique os níveis após qualquer alteração no sistema de extração, pois um ventilador mais potente também é mais barulhento.
As instruções de segurança escritas uma vez e arquivadas não valem nada. Conversas curtas e frequentes na máquina, ligadas a eventos reais, como um fio enrolado ou um quase acidente, são o que mantém os hábitos no lugar.
Especificando uma escovadora: o que colocar na consulta
As decisões de compra de equipamentos de escovação dão errado por um motivo previsível: a consulta lista uma largura e uma velocidade e nada mais. A máquina que chega lida com o tecido mais largo e fácil da linha e luta com todo o resto. Uma investigação completa responde ao seguinte.
- A gama de tecidos. Conteúdo de fibra, construção, peso em gramas por metro quadrado e se os produtos são tecidos, tricotados ou não tecidos. Inclua os artigos mais leves e mais pesados, não a média.
- O efeito alvo. Somente limpeza, cochilo, polimento ou uma combinação. Descreva a mão em palavras e anexe uma amostra de referência física, se possível.
- Requisitos de velocidade e largura da linha, com a faixa de velocidade do tecido que a máquina deve cobrir e a faixa de velocidade da escova que a acompanha. Insista em acionamentos de escova e tecido controlados de forma independente, uma vez que uma proporção fixa entre eles limitará o alcance da receita desde o primeiro dia.
- Expectativas de extração. Volume de ar, design do exaustor, filtração e se a extração é integrada ou fornecida separadamente.
- Tempo de mudança. Quanto tempo leva uma troca de pincel ou de receita é mais importante do que a velocidade máxima da máquina em pedidos curtos.
- Serviço e peças sobressalentes. Disponibilidade de escovas, documentação de especificações de filamentos e compromisso de resposta para suporte técnico em sua região.
Para fábricas que trabalham com malhas finas e tecidos delicados em alta velocidade, uma moderna unidade de escovação de alta velocidade com acionamentos de escova e tecido controlados por inversor, troca rápida de escova e extração integrada cobre a maioria dos requisitos em um único quadro. Uma máquina construída de acordo com essa especificação, do tipo representado por um 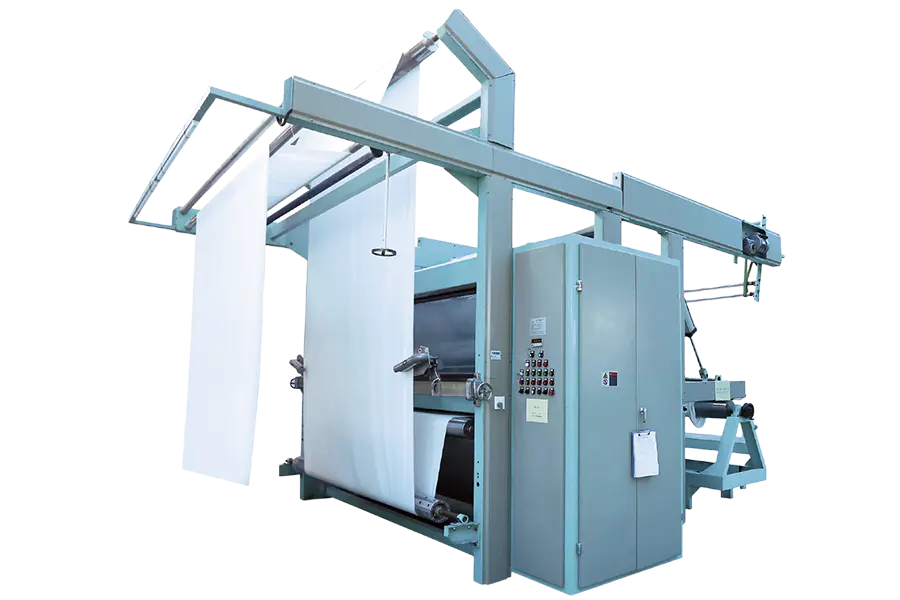 Máquina de escovação de alta velocidade VX7 Para malhas finas e tecidos delicados, o compacto VX7 utiliza sete rolos de escova de carbono-cerâmica e operação em alta velocidade para passagens flexíveis de limpeza e acabamento. Ver Produto → A máquina de escovação de alta velocidade desta classe permite ao operador alternar entre uma passagem de limpeza leve e uma passagem de escovação completa sem alterar o hardware, que é exatamente a flexibilidade que o trabalho de acabamento de curta duração exige.
Qualquer que seja a máquina escolhida, insista em uma aceitação de fábrica em seu próprio tecido antes do envio e registre as configurações usadas. Essa única etapa converte uma especificação em uma receita funcional e elimina a maior parte do risco do período de instalação.
Onde a escovação se encaixa no trem de acabamento
A escovação raramente ocorre sozinha. Ele fica entre o tratamento mecânico da superfície e as etapas que definem a mão final, e seu resultado é tão bom quanto o que os processos upstream e downstream permitem.
A montante, o tecido deve estar limpo, seco e relaxado. Escovar um tecido que contém cola residual, ou que ainda está quente da secadora, produz resultados variáveis porque a fibra se comporta de maneira diferente quando está quente e levemente plástica. A jusante, qualquer elevação que o pincel tenha criado tem que sobreviver ao resto da linha. Isso significa evitar compressão desnecessária em um calendário ou pilha de rolos, controlar a tensão de enrolamento e permitir que o tecido esfrie antes de ser enrolado.
Quando é necessária uma mão mais macia e cheia do que a escovagem por si só pode proporcionar, o tratamento mecânico da superfície é geralmente seguido por uma etapa de amaciamento à base de ar que trabalha o tecido em um estado relaxado, em vez de pressioná-lo ou tensioná-lo. O amaciamento do ar e a escovação complementam-se bem: a escova controla a superfície, e o amaciamento mecânico em um fluxo de ar aberto controla o corpo, o caimento e a rigidez residual. Equipamentos como um 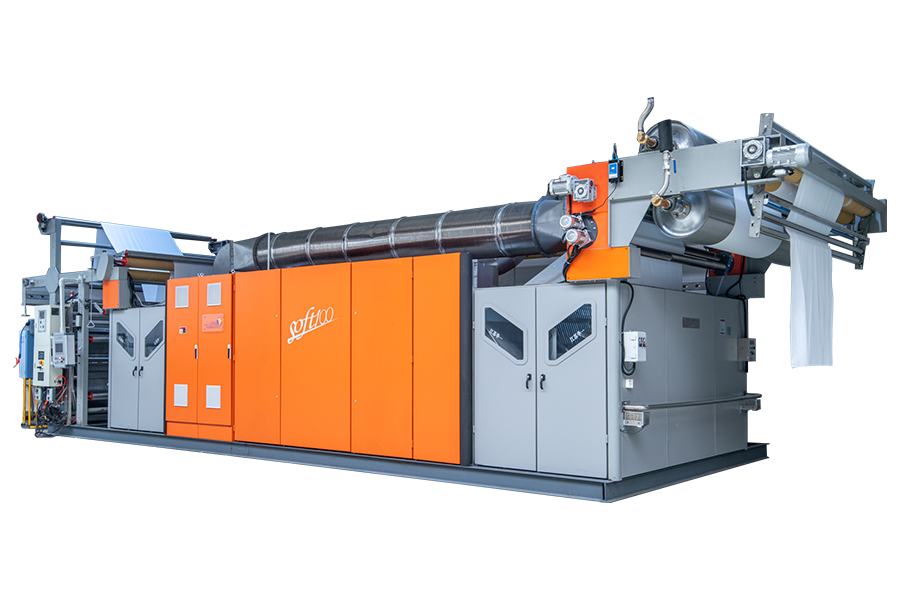 Máquina de amaciamento de ar de largura aberta SOFT100 Colocado após o tratamento de superfície e antes da secagem, o SOFT100 utiliza um tubo Venturi de seis metros para amaciar malhas, tecidos, toalhas e Tencel em largura aberta. Ver Produto → A máquina amaciadora de ar de largura aberta pertence a essa posição na sequência de acabamento, após a superfície ter sido estabelecida e antes das etapas finais de secagem e laminação.
Acertar a sequência costuma ser mais valioso do que aperfeiçoar uma única máquina. Uma linha cujas etapas de escovação, camurça e amaciamento estejam ordenadas corretamente produzirá um acabamento melhor a partir de configurações médias do que uma linha com equipamentos excelentes dispostos na ordem errada.
Se há uma conclusão a tirar de tudo isso, é que escovar recompensa a disciplina muito mais do que a força. A máquina possui um pequeno número de controles reais, engate, relação, tensão, direção, extração, e cada um deles possui uma faixa estreita em que o resultado é bom e uma faixa larga em que o resultado é apenas diferente. Os operadores que entendem o que cada controle realmente faz com a fibra passam seu tempo medindo, amostrando e anotando números. Os operadores que tratam a máquina como um único mostrador de intensidade gastam seu tempo lutando contra defeitos que reaparecem no turno seguinte.
A sequência prática é sempre a mesma. Combine o pincel e a cabeça com o tecido. Estabeleça uma referência de contato limpa. Execute com luz, meça o resultado em toda a largura e ajuste uma variável de cada vez. Observe a perda de peso e a sombra como indicadores objetivos, em vez de depender apenas da mão. Mantenha a extração funcionando até uma queda de pressão medida. Mantenha e meça o pincel em vez de substituí-lo em um calendário. Em seguida, anote a receita final e mantenha uma amostra aprovada na máquina para que o padrão sobreviva além da pessoa que o definiu.
A escovagem é uma tecnologia madura e uma das formas menos dispendiosas de alterar a forma como um tecido é lido pelo cliente, quer isso signifique uma superfície mais limpa, um cochilo mais cheio ou um toque mais macio. O equipamento, seja uma unidade de limpeza de cabeçote único ou uma linha de escovação planetária de cabeçote múltiplo, fará exatamente o que foi configurado para fazer. O valor é criado ou perdido no ambiente, e essa parte está inteiramente nas mãos de quem comanda a linha.